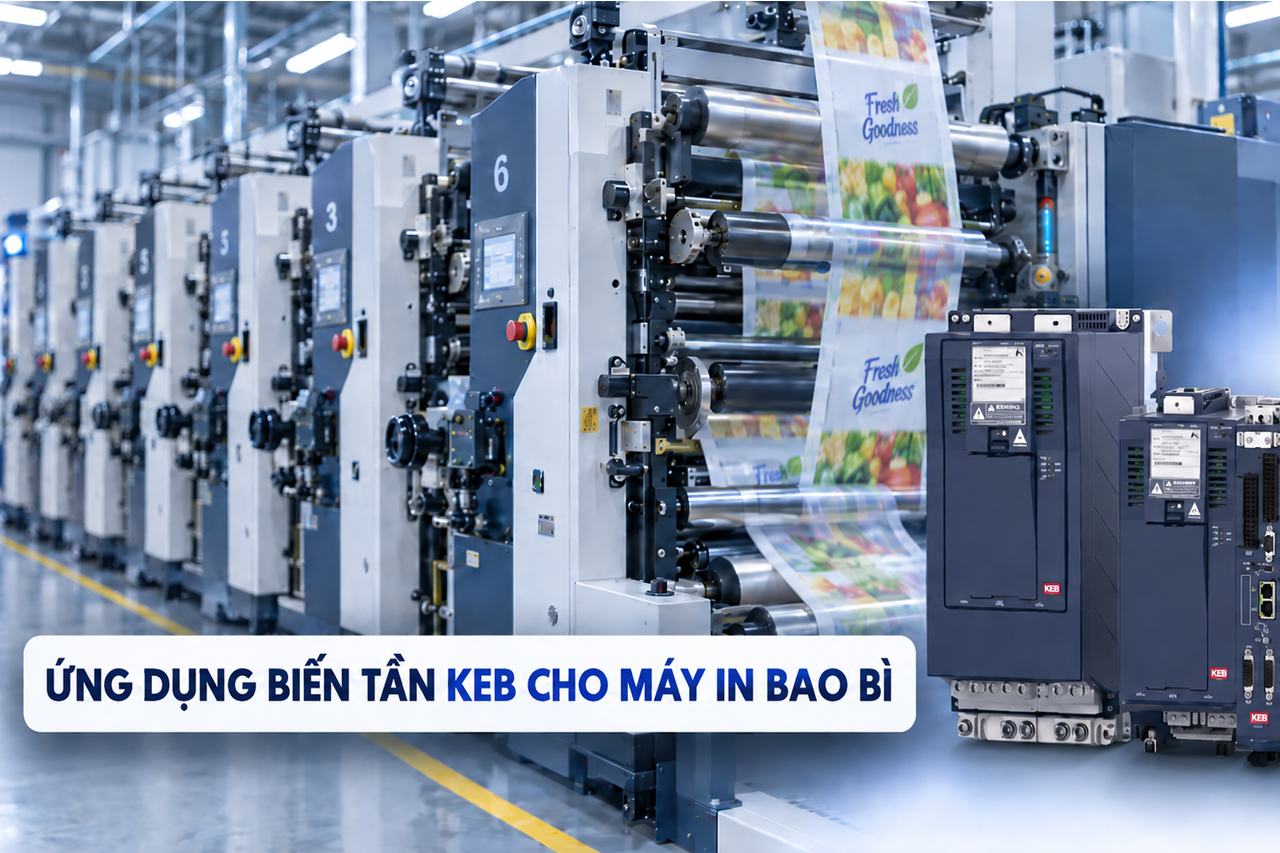
Biến tần máy in bao bì giúp kiểm soát tốc độ, mô-men và phối hợp hoạt động giữa các motor trong quá trình in. Tùy máy Flexo, máy in lụa hay hệ nhiều trục, mỗi cơ cấu như trục chính, kéo vật liệu hoặc thu – nhả cuộn sẽ có yêu cầu điều khiển khác nhau. Do đó, biến tần không chỉ dùng để thay đổi tốc độ motor mà còn giữ vai trò quan trọng trong việc đồng bộ và ổn định toàn bộ hệ truyền động.
- 1.Biến tần đóng vai trò gì trên máy in bao bì?
- 2.Biến tần cho máy in Flexo được ứng dụng như thế nào?
- 3.Máy in Flexo nên dùng biến tần hay servo?
- 4.Biến tần máy in lụa bao bì được sử dụng như thế nào?
- 5.Cách chọn biến tần cho máy in bao bì
- 6.Giải pháp KEB cho hệ truyền động máy in bao bì
- 7.Những lỗi cần tránh khi lắp hoặc thay biến tần máy in
- 8.A.S.C VN cung cấp giải pháp biến tần cho máy in bao bì
- 9.Câu hỏi thường gặp về biến tần máy in bao bì
Biến tần đóng vai trò gì trên máy in bao bì?
Máy in bao bì có thể sử dụng nhiều motor cho các nhiệm vụ khác nhau. Biến tần giúp điều khiển tốc độ motor theo yêu cầu sản xuất, kiểm soát quá trình tăng giảm tốc và phối hợp chuyển động giữa các cơ cấu. Tùy cấu tạo máy, biến tần có thể được sử dụng tại:
| Vị trí | Chức năng chính | Yêu cầu điều khiển |
|---|---|---|
| Trục truyền động chính | Dẫn động trục in hoặc hệ cơ khí chính | Tốc độ, mô-men |
| Trục kéo vật liệu | Kéo giấy, màng hoặc phôi | Tốc độ, đồng bộ |
| Thu – nhả cuộn | Cấp và thu vật liệu dạng cuộn | Mô-men, lực căng |
| Cấp phôi | Đưa vật liệu vào vùng in | Tốc độ, vị trí |
| Motor phụ | Quạt, bơm, cơ cấu hỗ trợ | Điều chỉnh tốc độ |
Với hệ thống đơn giản, biến tần có thể nhận lệnh chạy và tốc độ trực tiếp từ PLC hoặc HMI. Khi cần kiểm soát chặt hơn, drive có thể làm việc cùng encoder, servo và bộ điều khiển trung tâm. Điểm quan trọng là các trục không chỉ cần chạy ổn định riêng lẻ mà còn phải phối hợp phù hợp với nhau. Nếu tốc độ kéo vật liệu không khớp với tốc độ trục in, quá trình in có thể bị sai lệch hoặc phải căn chỉnh lại khi máy thay đổi tốc độ.
Biến tần cho máy in Flexo được ứng dụng như thế nào?
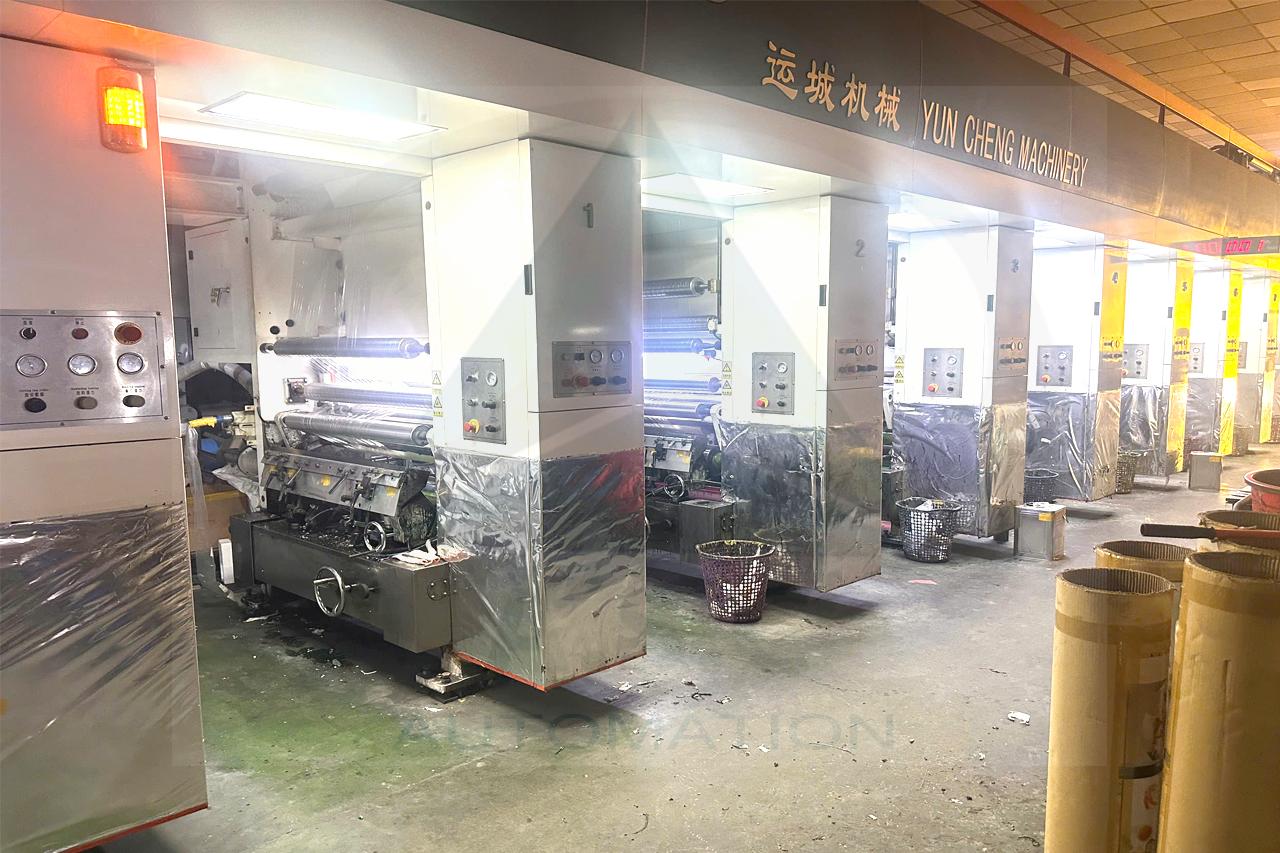
Máy Flexo có nhiều cấu hình tùy loại vật liệu, số màu, phương pháp cấp liệu và thiết kế của nhà sản xuất. Vì vậy, không có một cấu hình biến tần cố định áp dụng cho mọi máy. Trong các giải pháp thực tế, biến tần có thể điều khiển motor trục chính trong khi encoder lấy tín hiệu phản hồi và servo đảm nhiệm những cơ cấu cần độ chính xác cao hơn. PLC/HMI chịu trách nhiệm điều phối toàn bộ quá trình.
Điều khiển motor trục chính
Trục chính thường cần giữ tốc độ ổn định trong suốt quá trình in, đồng thời có khả năng tăng hoặc giảm tốc theo năng suất yêu cầu. Biến tần nhận giá trị tốc độ từ PLC hoặc HMI và điều khiển motor tương ứng. Với trục có tải thay đổi hoặc cần mô-men tốt ở tốc độ thấp, cần lựa chọn chế độ điều khiển phù hợp thay vì chỉ sử dụng V/f cơ bản.
Đồng bộ trục in và tốc độ vật liệu
Đây là một trong những yêu cầu quan trọng của hệ truyền động Flexo. Khi tốc độ trục in thay đổi, cơ cấu cấp và kéo vật liệu cũng cần thay đổi tương ứng. Với máy nhiều trục, có thể sử dụng một trục làm tham chiếu và các trục còn lại hoạt động theo tỷ lệ thiết lập.
Ở những hệ yêu cầu cao hơn, tốc độ thực tế được lấy từ encoder thay vì chỉ sử dụng giá trị đặt của drive. Cách này giúp bộ điều khiển biết được trục thực tế đang chạy như thế nào để hiệu chỉnh khi cần.
Encoder dùng để làm gì?
Encoder cung cấp tín hiệu phản hồi về tốc độ hoặc vị trí của trục. Tín hiệu có thể được đưa về PLC hoặc trực tiếp vào drive tùy cấu trúc hệ thống. Khi tốc độ thực tế sai lệch so với giá trị yêu cầu, bộ điều khiển có cơ sở để điều chỉnh lại. Tuy nhiên, không phải máy Flexo nào cũng cần encoder. Nếu trục chỉ yêu cầu điều tốc thông thường và sai số cho phép lớn hơn, hệ thống vòng hở có thể đã đáp ứng được.
Điều khiển cấp và kéo vật liệu
Cơ cấu cấp vật liệu có thể sử dụng biến tần hoặc servo. Nếu nhiệm vụ chính là duy trì tốc độ phù hợp với trục chính, biến tần có thể đáp ứng. Khi cần kiểm soát chính xác chiều dài cấp, vị trí dừng hoặc chu kỳ chuyển động, servo thường phù hợp hơn. Vì vậy trên cùng một máy Flexo có thể xuất hiện cả biến tần và servo, thay vì sử dụng một loại drive cho tất cả motor.
Xem thêm: Biến tần cho nhà máy carton
Điều khiển thu – nhả cuộn
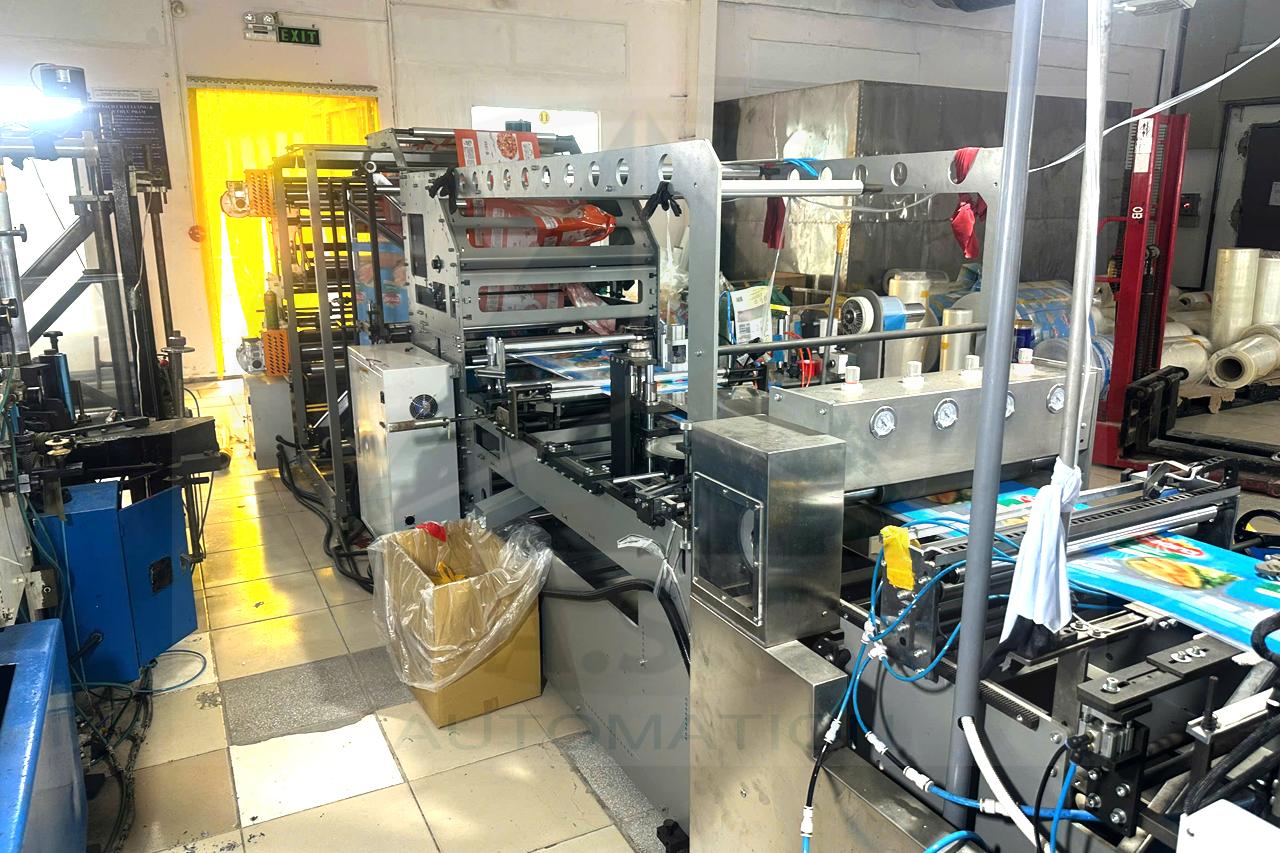
Với các máy in trên giấy hoặc màng dạng cuộn, hệ thống thu – nhả cần được xem xét riêng. Khi đường kính cuộn thay đổi, tốc độ quay và mô-men cần thiết cũng thay đổi. Hệ điều khiển phải duy trì vật liệu đủ căng nhưng không kéo giãn hoặc làm chùng màng.
Bài toán này có nhiều điểm tương đồng với máy cán màng và máy ghép màng, nơi các trục kéo, nhả và thu cuộn cần phối hợp tốc độ và lực căng liên tục. A.S.C hiện cũng triển khai giải pháp G6, F6 và S6 cho nhóm ứng dụng này.
Máy in Flexo nên dùng biến tần hay servo?
Không nên lựa chọn biến tần hay servo chỉ dựa vào tên máy. Cần xác định yêu cầu của từng trục.
| Yêu cầu truyền động | Giải pháp nên xem xét |
|---|---|
| Điều chỉnh tốc độ motor | Biến tần |
| Điều khiển tốc độ, mô-men tốt hơn | Vector drive |
| Cần phản hồi tốc độ | Drive + encoder |
| Kiểm soát vị trí | Servo |
| Đáp ứng động nhanh | Servo |
| Đồng bộ nhiều trục chính xác cao | Servo/Motion Control |
| Quạt, bơm, motor phụ | Biến tần |
Ví dụ, motor chính có thể chỉ cần kiểm soát tốc độ và mô-men nên sử dụng biến tần, trong khi cơ cấu cấp phôi cần dừng đúng vị trí hoặc lặp lại liên tục sẽ phù hợp hơn với servo.
Do đó, trước khi chọn drive cần xác định trục đang cần kiểm soát Speed, Torque hay Position. Đây cũng là cách A.S.C đang áp dụng khi phân tích các hệ truyền động nhiều trục khác thay vì mặc định một dòng drive cho toàn bộ máy.
Biến tần máy in lụa bao bì được sử dụng như thế nào?
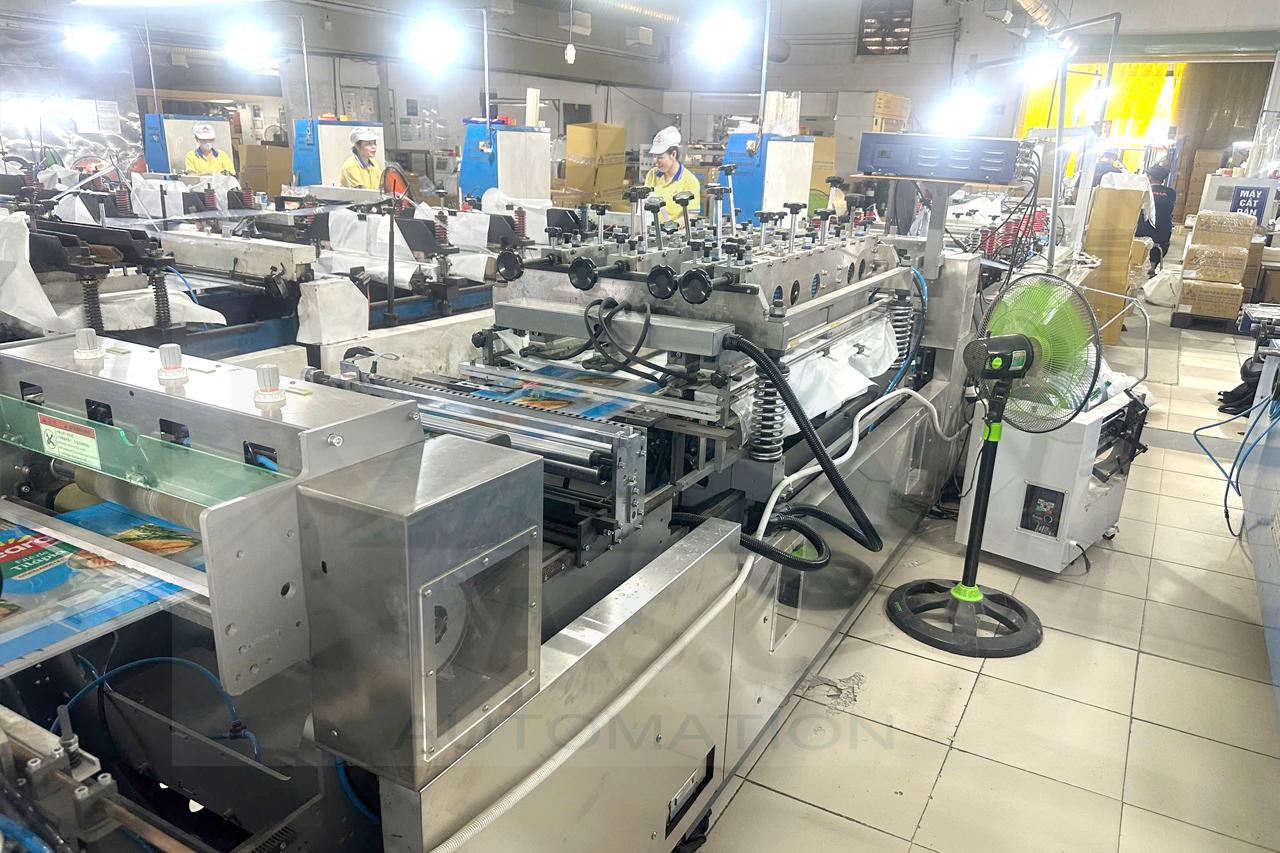
Máy in lụa có nguyên lý chuyển động khác Flexo nên cấu hình truyền động cũng khác. Một số máy sử dụng motor giảm tốc cho các cơ cấu chạy ngang, quay hoặc kéo bàn in; mỗi motor có thể được điều khiển bằng một biến tần riêng.
Điều khiển motor giảm tốc
Biến tần cho phép thay đổi tốc độ motor trong phạm vi phù hợp mà không phải thay đổi tỷ số truyền cơ khí. Điều này giúp người vận hành điều chỉnh nhịp máy theo từng sản phẩm, đồng thời chủ động cài đặt thời gian tăng giảm tốc để chuyển động êm hơn.
Phối hợp nhiều trục
Nếu máy có hai hoặc nhiều motor độc lập, PLC có thể điều khiển từng biến tần theo trình tự: Motor 1 chạy → đến vị trí → dừng → motor 2 hoạt động → hoàn thành chu trình → trở về vị trí ban đầu.
Mỗi drive chịu trách nhiệm điều khiển motor của mình, trong khi PLC quyết định thứ tự vận hành dựa trên tín hiệu cảm biến và chương trình đã cài đặt.
Kết hợp PLC và HMI
PLC thường xử lý:
- Tín hiệu chạy/dừng.
- Cảm biến hành trình.
- Điều kiện liên động.
- Trình tự hoạt động giữa các motor.
HMI cho phép người vận hành thay đổi tốc độ, cài đặt thông số và theo dõi trạng thái máy. Với những cơ cấu cần dừng chính xác, độ lặp cao hoặc thay đổi vị trí liên tục, servo có thể được xem xét thay cho motor giảm tốc kết hợp biến tần.
Cấu trúc hệ thống điều khiển máy in bao bì
Một hệ thống cơ bản có thể hình dung theo cấu trúc:
HMI
↓
PLC / Controller
↓
Biến tần → Motor trục chính
↑
Encoder phản hồi tốc độ
Đồng thời:
- PLC → Servo → Motor cấp liệu
- PLC → Biến tần → Motor phụ
Đây chỉ là sơ đồ nguyên lý. Với máy thực tế, encoder có thể kết nối trực tiếp với drive, các biến tần có thể truyền thông với nhau hoặc toàn bộ hệ nhiều trục được điều khiển thông qua mạng công nghiệp. Vì vậy, khi thay thế hoặc thiết kế lại hệ truyền động, cần xem toàn bộ kiến trúc máy chứ không chỉ từng biến tần riêng lẻ.
Cách chọn biến tần cho máy in bao bì
Sai lầm phổ biến là thấy motor 5,5 kW thì tìm ngay biến tần 5,5 kW. Công suất là thông số cần thiết nhưng chưa đủ để lựa chọn drive.
Kiểm tra thông số motor
Trước tiên cần có các thông tin: Công suất, điện áp, dòng định mức, tần số, tốc độ, loại motor. Trong đó, dòng định mức cần được đối chiếu với khả năng dòng đầu ra của drive thay vì chỉ so sánh kW.
Xác định chức năng của motor
Motor trục chính, motor kéo màng, motor thu cuộn và motor quạt có thể cùng công suất nhưng yêu cầu điều khiển rất khác nhau. Cần xác định rõ motor đang làm nhiệm vụ gì trước khi quyết định loại drive.
Xác định yêu cầu Speed, Torque, Position hay Tension
Có thể phân loại nhanh:
- Speed: cần giữ hoặc thay đổi tốc độ.
- Torque: cần kiểm soát mô-men theo tải.
- Position: cần điều khiển vị trí hoặc khoảng dịch chuyển.
- Tension: cần duy trì lực căng vật liệu.
Một trục có thể đồng thời có nhiều yêu cầu. Ví dụ hệ thu cuộn vừa cần kiểm soát tốc độ vừa phải duy trì mô-men hoặc lực căng phù hợp.
Xác định có cần encoder hay không
Nếu chỉ điều tốc thông thường, hệ vòng hở có thể đáp ứng. Khi máy cần giữ tốc độ chính xác hơn, đo tốc độ thực tế hoặc đồng bộ nhiều trục, cần xem xét encoder và khả năng nhận feedback của drive.
Kiểm tra khả năng giao tiếp với PLC
Drive phải phù hợp với hệ điều khiển hiện hữu. Tùy từng máy, lệnh có thể truyền qua: Digital I/O, Analog, CANopen, EtherCAT, PROFINET, các mạng công nghiệp khác. Với hệ máy mới, việc chọn chung kiến trúc truyền thông ngay từ đầu giúp giảm lượng dây tín hiệu và thuận tiện hơn khi đồng bộ nhiều drive.
Kiểm tra tăng giảm tốc và khả năng hãm
Các trục có quán tính lớn hoặc thường xuyên giảm tốc nhanh có thể phát sinh năng lượng trả về DC bus. Khi đó cần xem xét thời gian giảm tốc, điện trở hãm hoặc giải pháp xử lý năng lượng phù hợp. Không nên xử lý lỗi quá áp khi giảm tốc đơn giản bằng cách tăng công suất biến tần.
Giải pháp KEB cho hệ truyền động máy in bao bì
A.S.C VN hiện phân phối các dòng biến tần và servo drive KEB, đồng thời tư vấn giải pháp công nghệ truyền động phù hợp cho nhiều hệ thống máy công nghiệp. Với máy in bao bì, mỗi trục có thể có yêu cầu khác nhau về tốc độ, mô-men, phản hồi encoder hoặc điều khiển vị trí. Vì vậy, các dòng KEB COMBIVERT G6, F6 và S6 sẽ được lựa chọn theo chức năng thực tế của từng cơ cấu thay vì sử dụng một loại drive cho toàn bộ máy.

Biến tần KEB COMBIVERT G6
Biến tần COMBIVERT G6 phù hợp với các trục chủ yếu cần điều chỉnh tốc độ hoặc những motor phụ trợ không yêu cầu điều khiển chuyển động quá phức tạp. Dòng G6 hỗ trợ điều khiển V/f, điều khiển không cảm biến và nhiều tùy chọn giao tiếp. Trên máy in bao bì, G6 có thể được cân nhắc cho quạt, bơm hoặc các cơ cấu phụ cần thay đổi tốc độ theo quá trình vận hành.
Drive Controller KEB COMBIVERT F6
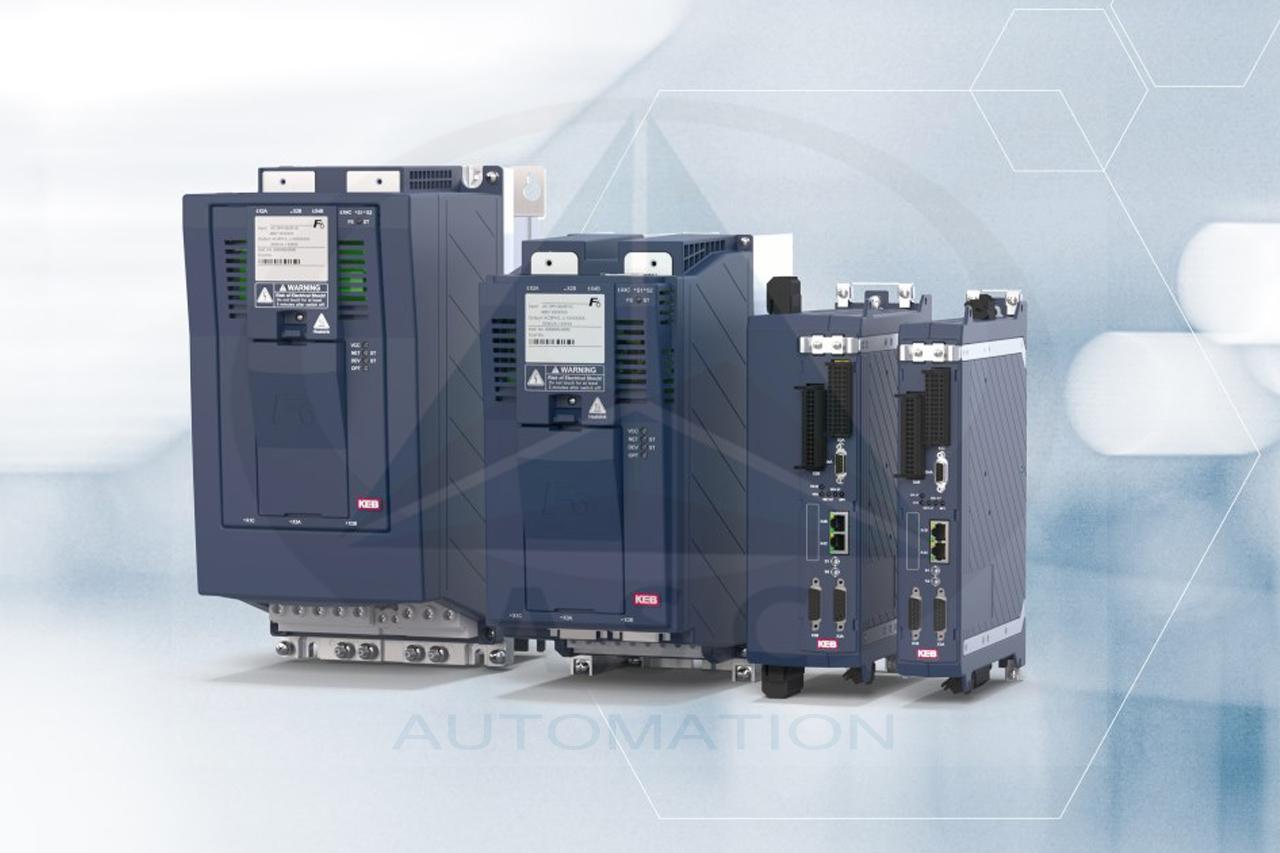
Với những trục có yêu cầu cao hơn về tốc độ, mô-men và khả năng phản hồi, Drive Controller COMBIVERT F6 là lựa chọn phù hợp hơn. F6 hỗ trợ điều khiển tốc độ, mô-men và vị trí, đồng thời có khả năng làm việc với nhiều loại motor và encoder. Trên máy in bao bì, dòng này có thể được ứng dụng cho trục truyền động chính, trục kéo vật liệu, trục có encoder hoặc các cơ cấu cần kiểm soát mô-men ổn định trong quá trình vận hành.
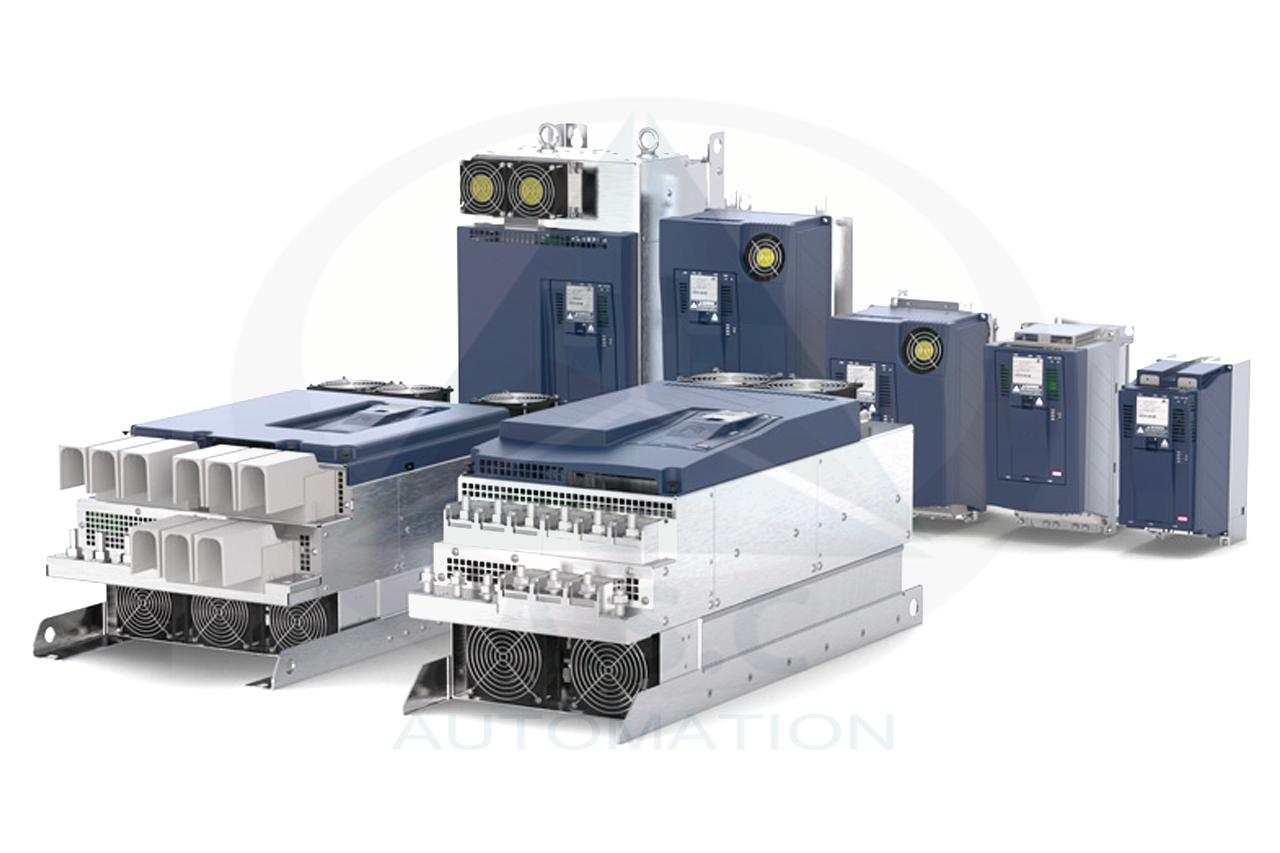
Servo Drive KEB COMBIVERT S6
Servo Drive COMBIVERT S6 phù hợp với những trục cần độ chính xác và khả năng đáp ứng động cao. Trong các hệ thống nhiều trục, S6 có thể đảm nhiệm những cơ cấu cần điều khiển vị trí, cấp liệu chính xác hoặc đồng bộ chuyển động nhanh. Trong khi đó, F6 và G6 có thể đảm nhiệm các trục thiên về điều khiển tốc độ hoặc mô-men.
Có thể tham khảo cách phân bố drive như sau:
| Vị trí trên máy | Yêu cầu điều khiển | KEB tham khảo |
|---|---|---|
| Trục truyền động chính | Speed / Torque | F6 |
| Trục sử dụng encoder | Closed-loop | F6 |
| Cơ cấu cấp liệu chính xác | Position / Motion | S6 |
| Thu – nhả cuộn | Torque / Tension | F6 hoặc S6 tùy thiết kế |
| Motor phụ trợ | Speed | G6 |
Lưu ý: Bảng trên chỉ mang tính định hướng. A.S.C VN sẽ dựa trên thông số motor, đặc tính tải, dải tốc độ, yêu cầu feedback và cấu trúc điều khiển thực tế để tư vấn dòng KEB cũng như công suất drive phù hợp cho từng ứng dụng.
Cần tư vấn kỹ thuật vui lòng liên hệ A.S.C VN qua số Hotline: 0917.113.068
Những lỗi cần tránh khi lắp hoặc thay biến tần máy in
Với máy đang sử dụng, đặc biệt là các máy cũ cần nâng cấp, nên kiểm tra kỹ hệ thống trước khi thay drive. Một số lỗi thường gặp gồm:
- Chỉ chọn biến tần theo công suất motor.
- Không kiểm tra dòng định mức và đặc tính tải.
- Nhập sai thông số motor.
- Cài thời gian tăng giảm tốc quá ngắn.
- Không tính đến điện trở hãm hoặc năng lượng tái sinh.
- Encoder đấu sai chiều hoặc bị nhiễu tín hiệu.
- Dây encoder, analog chạy gần dây động lực.
- Các drive sử dụng tỷ lệ tốc độ tham chiếu không phù hợp.
- Không sao lưu parameter trước khi tháo biến tần cũ.
Nếu thay biến tần khác hãng, cần kiểm tra thêm I/O, tín hiệu analog, encoder, điện trở hãm, giao thức truyền thông và chương trình PLC. Với những máy đã sử dụng lâu năm, cũng nên kiểm tra sensor, dây tín hiệu, motor, hộp số và PLC trước khi kết luận nguyên nhân chỉ nằm ở biến tần.
A.S.C VN cung cấp giải pháp biến tần cho máy in bao bì
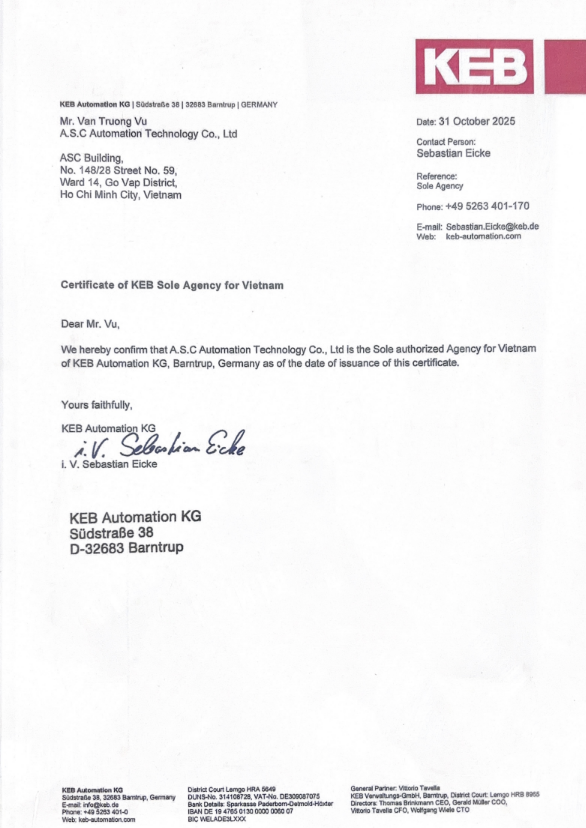
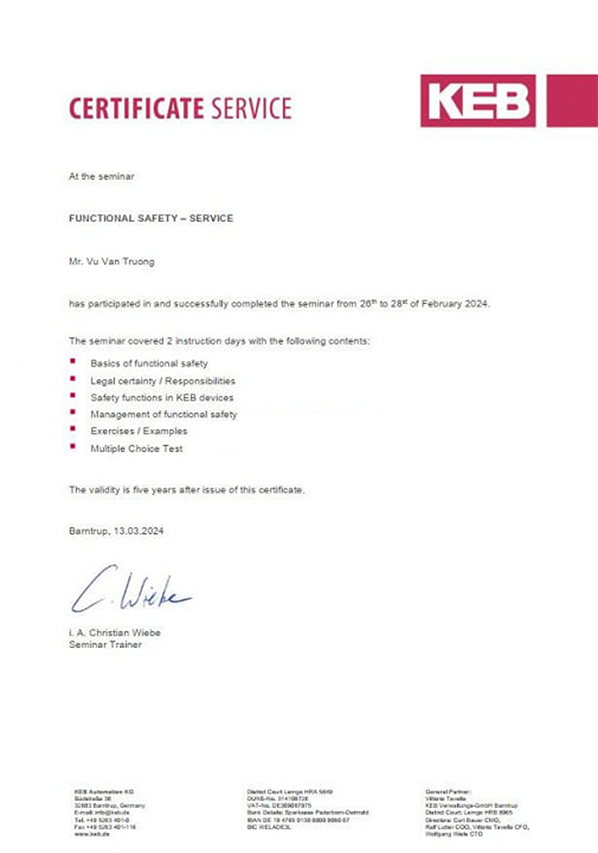
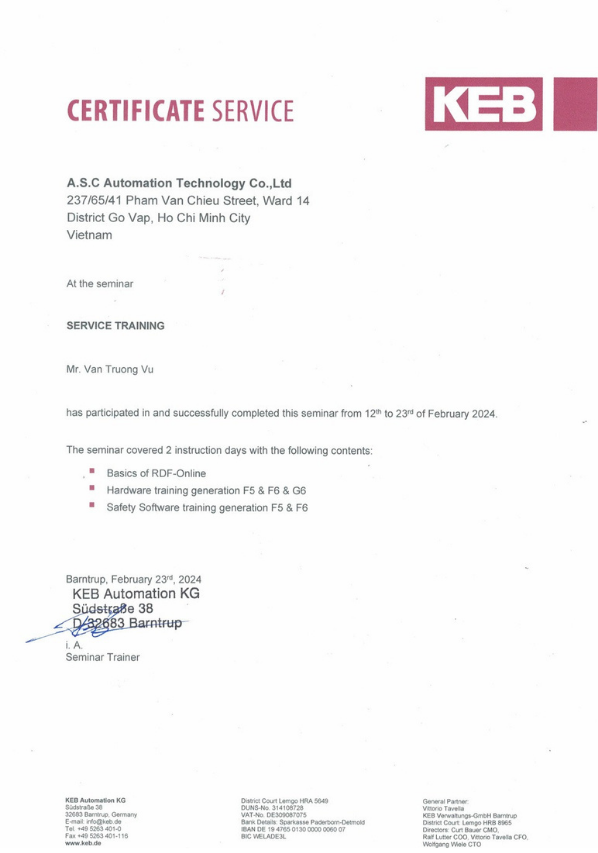
A.S.C VN là đối tác độc quyền của KEB Automation tại Việt Nam, chuyên phân phối các dòng biến tần, servo drive và thiết bị truyền động KEB chính hãng, nhập khẩu trực tiếp từ hãng. Bên cạnh nguồn thiết bị rõ ràng, A.S.C VN sở hữu đội ngũ kỹ sư với hơn 17 năm kinh nghiệm trong lĩnh vực tự động hóa công nghiệp, am hiểu cả biến tần, servo, PLC/HMI, mạng truyền thông và hệ thống truyền động.
Giấy chứng nhận đối tác độc quyền do KEB cấp:
Không chỉ cung cấp thiết bị, A.S.C VN còn hỗ trợ khách hàng trong quá trình khảo sát, lựa chọn drive, cài đặt, tích hợp và nâng cấp hệ thống máy hiện có. Với kinh nghiệm triển khai hơn 500 dự án tự động hóa ở nhiều ngành công nghiệp, đội ngũ kỹ thuật có thể tư vấn giải pháp phù hợp cho từng cấu hình máy in bao bì, từ nhu cầu thay thế biến tần cũ đến các hệ thống nhiều trục cần phối hợp biến tần, servo và PLC.

Biến tần máy in bao bì cần được lựa chọn theo chức năng của từng trục, không chỉ dựa vào công suất motor. Với máy Flexo, máy in lụa và các hệ nhiều trục, cần xác định rõ yêu cầu về tốc độ, mô-men, vị trí, encoder và khả năng phối hợp với PLC để chọn biến tần hoặc servo phù hợp. Nếu doanh nghiệp cần tư vấn lựa chọn, thay thế hoặc nâng cấp hệ truyền động cho máy in bao bì, A.S.C VN có thể hỗ trợ đánh giá cấu hình hiện tại và đề xuất giải pháp KEB phù hợp với yêu cầu vận hành thực tế của từng máy. Liên hệ ngay Hotline: 0917.113.068 để được hỗ trợ kỹ thuật nhanh chóng nhất!
Câu hỏi thường gặp về biến tần máy in bao bì
Máy in Flexo có bắt buộc dùng encoder không?
Không. Encoder cần thiết khi hệ thống yêu cầu feedback tốc độ hoặc vị trí. Những trục chỉ cần điều tốc thông thường có thể không cần encoder.
Có thể thay biến tần máy in bằng model khác hãng không?
Có thể, nhưng cần kiểm tra motor, I/O, encoder, điện trở hãm, giao tiếp PLC và các parameter của drive cũ trước khi thay.
Chọn biến tần theo công suất motor có đủ không?
Không. Ngoài công suất cần kiểm tra dòng định mức, loại tải, dải tốc độ, mô-men, tăng giảm tốc, feedback và yêu cầu phối hợp với những trục khác.
Máy in lụa bao bì nên dùng bao nhiêu biến tần?
Tùy số lượng motor và cách bố trí truyền động trên máy. Một số máy có thể sử dụng mỗi biến tần cho một trục độc lập, chẳng hạn trục ngang, trục quay hoặc cơ cấu kéo.
Biến tần có điều khiển được lực căng khi thu – nhả cuộn không?
Có thể, nhưng cần xem cấu hình thực tế của hệ thống. Những ứng dụng yêu cầu kiểm soát lực căng thường phải kết hợp điều khiển mô-men, tín hiệu phản hồi hoặc cảm biến phù hợp.
Nên chọn KEB G6, F6 hay S6 cho máy in bao bì?
G6 phù hợp với các cơ cấu chủ yếu cần điều tốc, F6 phù hợp với trục yêu cầu cao hơn về tốc độ, mô-men và encoder, còn S6 phù hợp với những cơ cấu cần điều khiển vị trí hoặc chuyển động chính xác. Để được tư vấn chính xác, quý khách vui lòng liên hệ A.S.C VN sẽ có đội ngũ kỹ thuật hỗ trợ ngay trong ngày.
Khi thay biến tần cũ trên máy in cần kiểm tra những gì?
Cần kiểm tra thông số motor, dòng định mức, I/O, encoder, điện trở hãm, giao tiếp PLC, tỷ số truyền và parameter của drive cũ. Không nên chỉ chọn biến tần mới dựa trên công suất kW.
A.S.C VN có hỗ trợ tư vấn, lắp đặt và nâng cấp biến tần cho máy in không?
Có. A.S.C VN không chỉ phân phối biến tần và servo drive KEB mà còn hỗ trợ tư vấn lựa chọn thiết bị, kiểm tra cấu hình hiện tại, cài đặt, tích hợp với PLC/HMI, encoder và nâng cấp hệ truyền động cho máy in bao bì. Với các hệ thống đang sử dụng, kỹ sư có thể đánh giá dựa trên model motor, biến tần cũ, sơ đồ điện và yêu cầu vận hành để đề xuất phương án phù hợp.