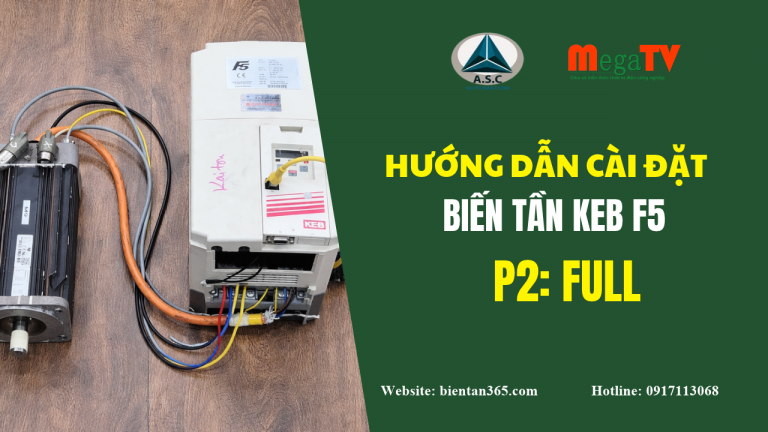
- 1.Biến tần điều khiển máy chia cuộn: Giải pháp KEB cho ngành bao bì
- 2.Máy chia cuộn bao bì hoạt động như thế nào?
- 3.Những khó khăn thường gặp khi điều khiển máy chia cuộn
- 4.Giải pháp biến tần KEB điều khiển máy chia cuộn
- 5.Lợi ích khi ứng dụng biến tần điều khiển máy chia cuộn
- 6.A.S.C VN tư vấn giải pháp biến tần điều khiển máy chia cuộn bao bì tại TP.HCM
Biến tần điều khiển máy chia cuộn: Giải pháp KEB cho ngành bao bì
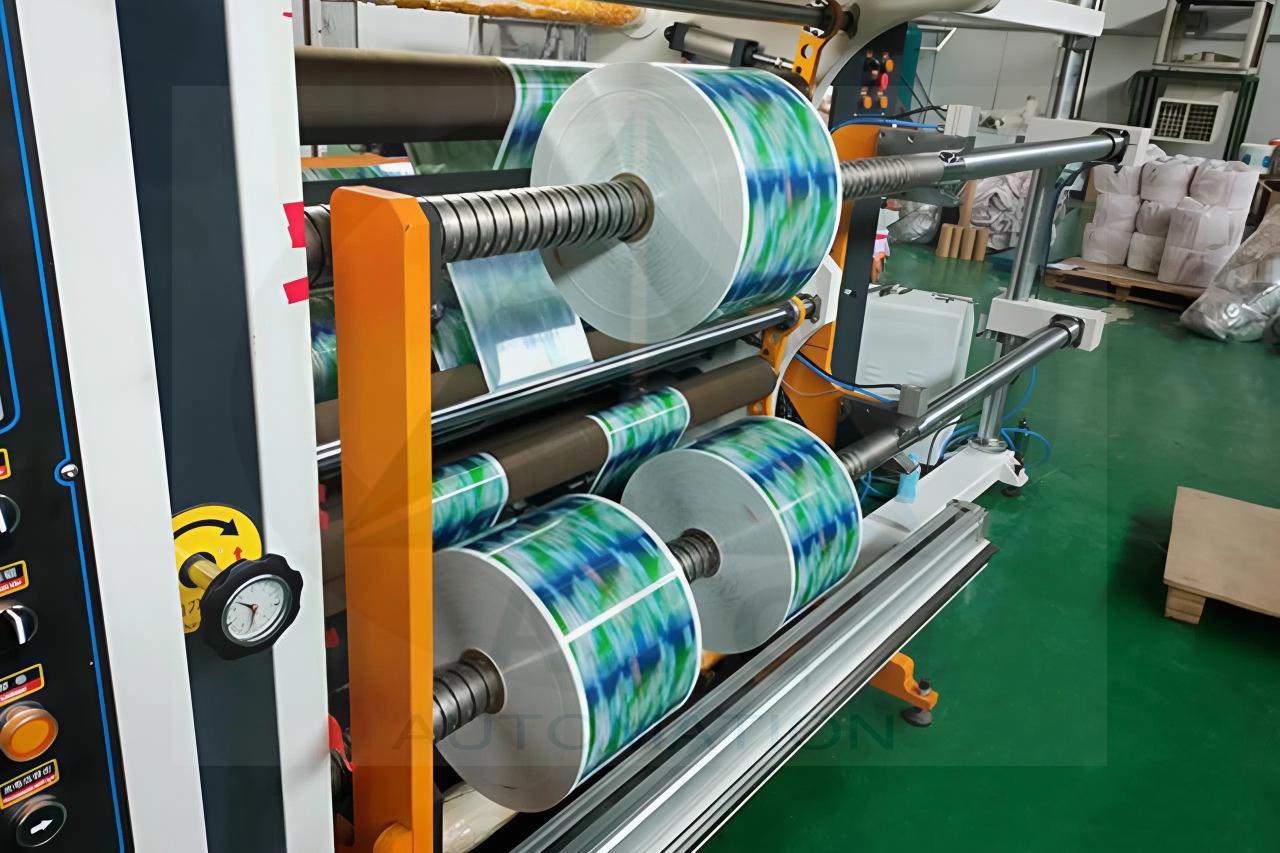
Máy chia cuộn đưa vật liệu từ một cuộn lớn qua bộ phận cắt, sau đó thu thành nhiều cuộn nhỏ theo khổ yêu cầu. Trong quá trình này, cuộn nguyên liệu nhỏ dần còn cuộn thành phẩm lớn dần. Nếu tốc độ và lực căng không được điều chỉnh tương ứng, màng hoặc giấy có thể bị chùng, nhăn, kéo giãn hoặc cuộn không đều. Biến tần điều khiển máy chia cuộn giúp điều chỉnh hoạt động của các motor theo yêu cầu ở từng vị trí trên máy. Với hệ thống có nhiều trục, giải pháp còn có thể kết hợp PLC và tín hiệu phản hồi để phối hợp tốc độ, mô-men và lực căng. Bài viết dưới đây sẽ giúp bạn chọn được giải pháp biến tần phù hợp cho máy chia cuộn bao bì và chính xác.
Máy chia cuộn bao bì hoạt động như thế nào?
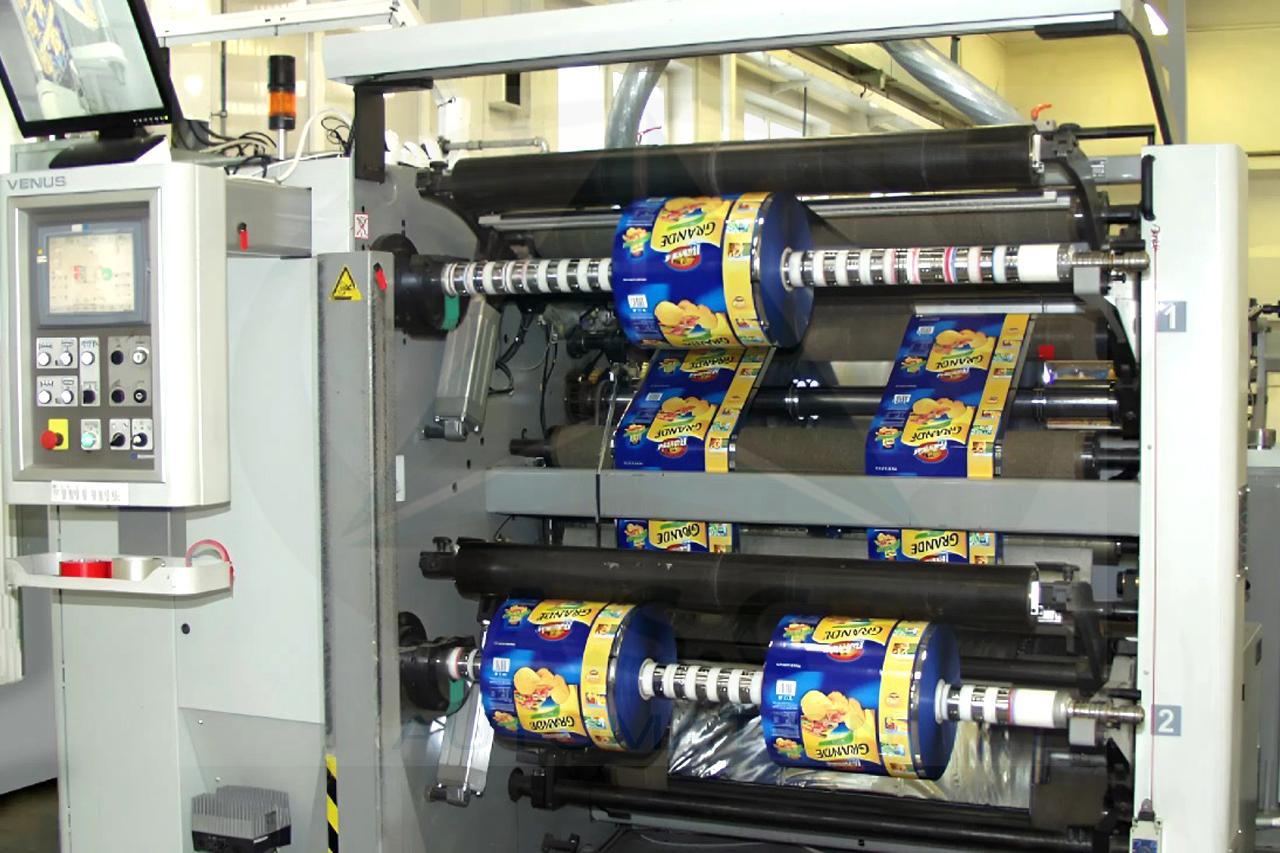
Máy chia cuộn thường có bốn khu vực chính liên quan đến hệ truyền động:
- Trục xả cuộn giữ cuộn nguyên liệu và đưa vật liệu vào máy.
- Cụm con lăn kéo dẫn vật liệu chạy qua khu vực cắt ở tốc độ phù hợp.
- Bộ phận dao cắt chia vật liệu thành các dải theo chiều rộng đã thiết lập.
- Trục thu cuộn cuộn các dải đã cắt vào lõi thành phẩm.
Tùy thiết kế, máy còn có cảm biến, encoder, con lăn dancer, PLC và màn hình HMI. Không phải máy nào cũng dùng motor cho toàn bộ các trục: một số trục xả sử dụng phanh hoặc cơ cấu điều chỉnh lực căng riêng. Vì vậy, cần xem cấu tạo thực tế trước khi quyết định vị trí lắp biến tần.
Khi máy vận hành, vật liệu đi theo trình tự xả cuộn → kéo qua dao chia → thu cuộn. Trục kéo quyết định tốc độ chạy vật liệu ở nhiều cấu hình máy, trong khi trục xả và trục thu phải phối hợp để vật liệu không quá chùng hoặc quá căng. Đây là lý do giải pháp điều khiển cần xét cả hệ thống, thay vì chỉ cài tốc độ cho từng motor riêng lẻ.
Những khó khăn thường gặp khi điều khiển máy chia cuộn
Lực căng thay đổi khi đường kính cuộn thay đổi
Khi vật liệu được thu vào lõi, đường kính cuộn thành phẩm tăng dần. Để giữ cùng tốc độ chạy vật liệu, trục thu cần quay chậm dần; đồng thời, yêu cầu mô-men trên trục có thể tăng lên. Ở đầu xả, đường kính cuộn nguyên liệu lại giảm dần theo thời gian. Nếu hệ điều khiển không tính đến những thay đổi này, lực căng dễ dao động trong suốt chu kỳ chạy máy.
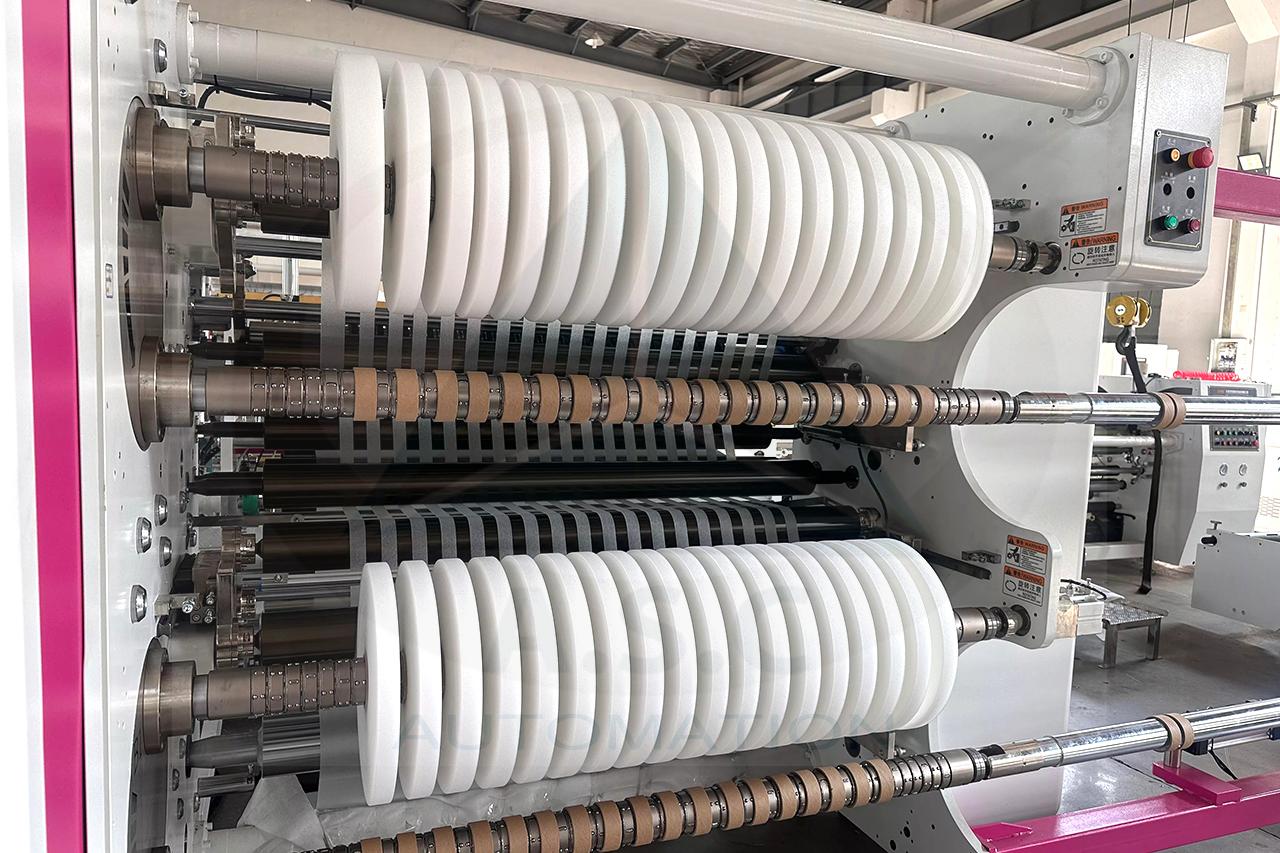
Lực căng quá thấp có thể khiến vật liệu chùng, nhăn hoặc tạo cuộn thành phẩm lỏng. Lực căng quá cao có thể làm vật liệu bị giãn hoặc rách. Mức lực căng phù hợp còn phụ thuộc vào loại màng, giấy, độ dày và yêu cầu đối với cuộn thành phẩm.
Tốc độ các trục không theo kịp nhau
Sự chênh lệch giữa trục xả, trục kéo và trục thu thường bộc lộ rõ khi máy khởi động, tăng tốc, giảm tốc hoặc dừng. Chẳng hạn, nếu tốc độ trục kéo đã tăng nhưng trục thu chưa điều chỉnh tương ứng, đoạn vật liệu giữa hai vị trí có thể bị chùng. Tình huống ngược lại có thể làm vật liệu bị kéo căng.
Cuộn thành phẩm không đều
Cuộn bị lỏng, xô lớp hoặc quá chặt có thể liên quan đến lực căng và cách điều khiển trục thu. Tuy nhiên, chất lượng cuộn còn chịu ảnh hưởng của dao cắt, trục dẫn hướng, ổ trục và cách căn chỉnh cơ khí. Trước khi thay biến tần, nhà máy nên xác định đúng nguyên nhân gây lỗi để chọn phương án xử lý phù hợp. Bài toán phối hợp tốc độ và lực căng cũng xuất hiện ở dây chuyền cán, ghép màng bao bì. Nếu nhà máy có cả công đoạn này, bạn có thể tham khảo thêm giải pháp biến tần cho máy cán màng, máy ghép màng để hiểu cách điều khiển các trục kéo, xả và thu cuộn trong một ứng dụng liên quan.
Giải pháp biến tần KEB điều khiển máy chia cuộn
Không phải trục thu cuộn nào cũng cần cùng một loại drive. A.S.C VN có thể lựa chọn giải pháp KEB theo loại motor, yêu cầu điều khiển và phạm vi nâng cấp của máy.
Biến tần điều khiển máy chia cuộn COMBIVERT G6
KEB COMBIVERT G6 có thể được cân nhắc khi trục thu cần điều chỉnh tốc độ hoặc mô-men và không yêu cầu kết nối encoder trực tiếp với drive. Dòng này hỗ trợ điều khiển không dùng encoder, phù hợp để đánh giá cho hệ thống mà bộ điều khiển hiện hữu đã đảm nhiệm việc tính toán giá trị đặt cho trục thu.
Trước khi chọn G6, kỹ sư cần kiểm tra motor có đáp ứng được yêu cầu mô-men trong dải tốc độ vận hành hay không. Nếu máy cần kiểm soát chặt chẽ hơn ở tốc độ thấp hoặc cần phản hồi encoder, nên đánh giá dòng drive khác.

Biến tần điều khiển máy chia cuộn COMBIVERT F6
KEB COMBIVERT F6 hỗ trợ điều khiển tốc độ, mô-men và làm việc với nhiều loại motor, encoder. Đây là lựa chọn để đánh giá khi trục thu có tải thay đổi lớn, cần phản hồi từ motor hoặc cần phối hợp điều khiển chặt chẽ với các trục khác.
Với F6, A.S.C VN có thể xây dựng phương án kết nối drive với hệ PLC đang sử dụng hoặc thiết kế cấu hình điều khiển mới. Chế độ điều khiển cụ thể được xác định sau khi kiểm tra motor, cảm biến và yêu cầu chất lượng cuộn thành phẩm.

Biến tần điều khiển máy chia cuộn COMBIVERT S6
Nếu trục thu dùng servo motor và cần đáp ứng nhanh khi máy thay đổi tốc độ, KEB COMBIVERT S6 là một phương án phù hợp để xem xét. S6 hỗ trợ điều khiển tốc độ, mô-men, vị trí và nhiều chuẩn phản hồi encoder; đồng thời có các giao thức truyền thông để tích hợp vào hệ thống điều khiển nhiều trục.
Việc chọn S6 cần dựa trên công suất motor và yêu cầu thực tế của trục thu. Với những ứng dụng vượt dải công suất phù hợp của S6, A.S.C VN có thể đánh giá COMBIVERT F6 thay thế.

Biến tần cho máy chia cuộn COMBIVERT H6
KEB COMBIVERT H6 phù hợp để đánh giá khi dự án cần thiết kế mới hoặc nâng cấp đồng bộ hệ truyền động của máy, thay vì chỉ thay drive ở trục thu. H6 là nền tảng mô-đun cho nhiều trục, cho phép bố trí các mô-đun drive theo số lượng motor và phối hợp chúng qua EtherCAT.

Phương án này có thể áp dụng cho máy có nhiều trục thu hoặc các trục xả, kéo và thu đều được dẫn động. A.S.C VN sẽ cần đánh giá sơ đồ điện, công suất từng trục và bộ điều khiển hiện hữu để xác định có nên triển khai H6 hay không.
| Dòng KEB | Trường hợp nên xem xét |
|---|---|
| COMBIVERT G6 | Trục thu cần điều chỉnh tốc độ hoặc mô-men, không cần encoder trực tiếp về drive |
| COMBIVERT F6 | Trục thu cần phản hồi encoder và điều khiển mô-men theo yêu cầu cao hơn |
| COMBIVERT S6 | Trục thu dùng servo, cần đáp ứng nhanh và phối hợp với hệ điều khiển máy |
| COMBIVERT H6 | Dự án cần thiết kế hoặc nâng cấp đồng bộ hệ truyền động nhiều trục |
Đây là các phương án lựa chọn thiết bị, không phải bốn drive cần lắp cùng lúc. Sau khi khảo sát máy, A.S.C VN sẽ xác định dòng KEB phù hợp cho trục thu và những thay đổi cần thiết ở hệ điều khiển hiện có.
Lợi ích khi ứng dụng biến tần điều khiển máy chia cuộn
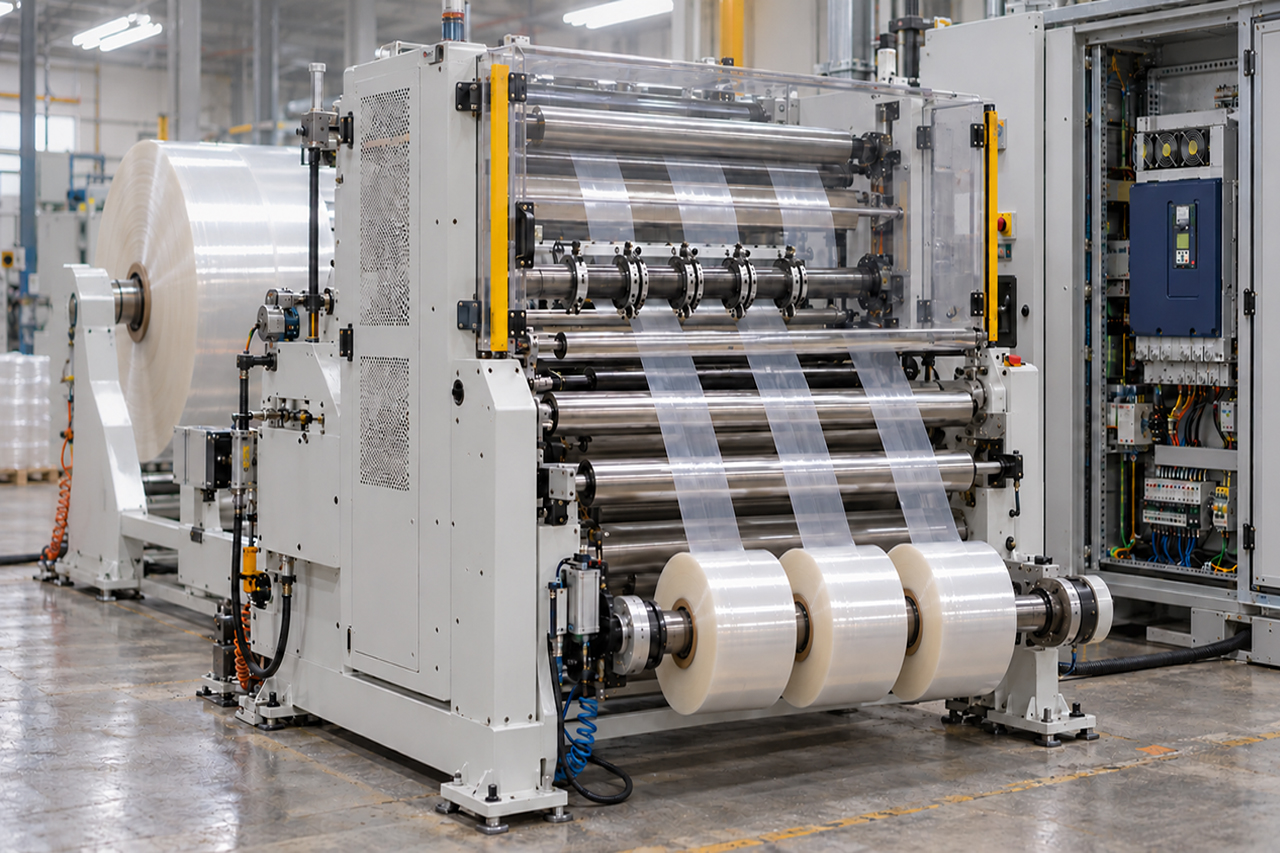
Khi được thiết kế và cài đặt phù hợp, hệ truyền động có thể mang lại những lợi ích trực tiếp cho quá trình chia cuộn:
- Ổn định quá trình chạy vật liệu: Các trục được điều chỉnh theo tốc độ vận hành và sự thay đổi của cuộn.
- Hạn chế lỗi do lực căng dao động: Giảm nguy cơ chùng, nhăn, kéo giãn hoặc cuộn quá lỏng.
- Cải thiện độ đồng đều của cuộn thành phẩm: Trục thu được điều khiển theo yêu cầu của vật liệu và cấu tạo máy.
- Thuận tiện khi thay đổi quy cách sản xuất: Có thể thiết lập thông số điều khiển phù hợp với từng loại vật liệu hoặc kích thước cuộn.
- Dễ theo dõi vận hành hơn: Với cấu hình có PLC, HMI và cảm biến, người vận hành có thêm thông tin để kiểm tra trạng thái hệ thống.
Hiệu quả thực tế phụ thuộc vào tình trạng ban đầu của máy, chất lượng phần cơ khí, loại vật liệu và cấu hình điều khiển được triển khai. Vì vậy, cần khảo sát trước khi đưa ra mục tiêu cụ thể về năng suất, chất lượng hoặc điện năng tiêu thụ.
A.S.C VN tư vấn giải pháp biến tần điều khiển máy chia cuộn bao bì tại TP.HCM
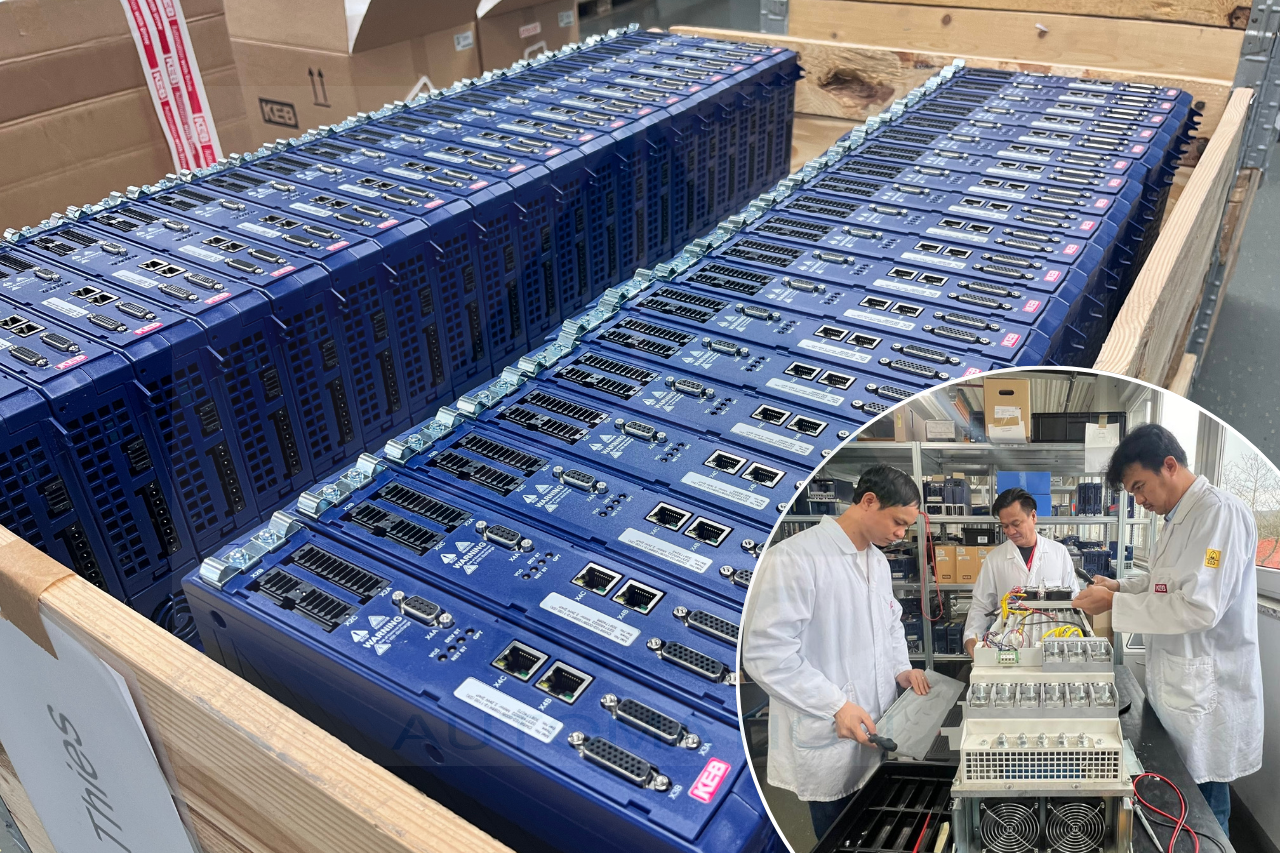
Tại TP.HCM, A.S.C VN là đơn vị cung cấp thiết bị và giải pháp truyền động KEB cho máy móc công nghiệp. Với nhu cầu lắp mới hoặc nâng cấp máy chia cuộn, đội ngũ kỹ thuật có thể kiểm tra chức năng từng trục, thông số motor, biến tần đang sử dụng, tín hiệu phản hồi và yêu cầu đối với cuộn thành phẩm. Trên cơ sở đó, A.S.C VN tư vấn lựa chọn thiết bị, cài đặt, tích hợp và chạy thử theo cấu hình thực tế.
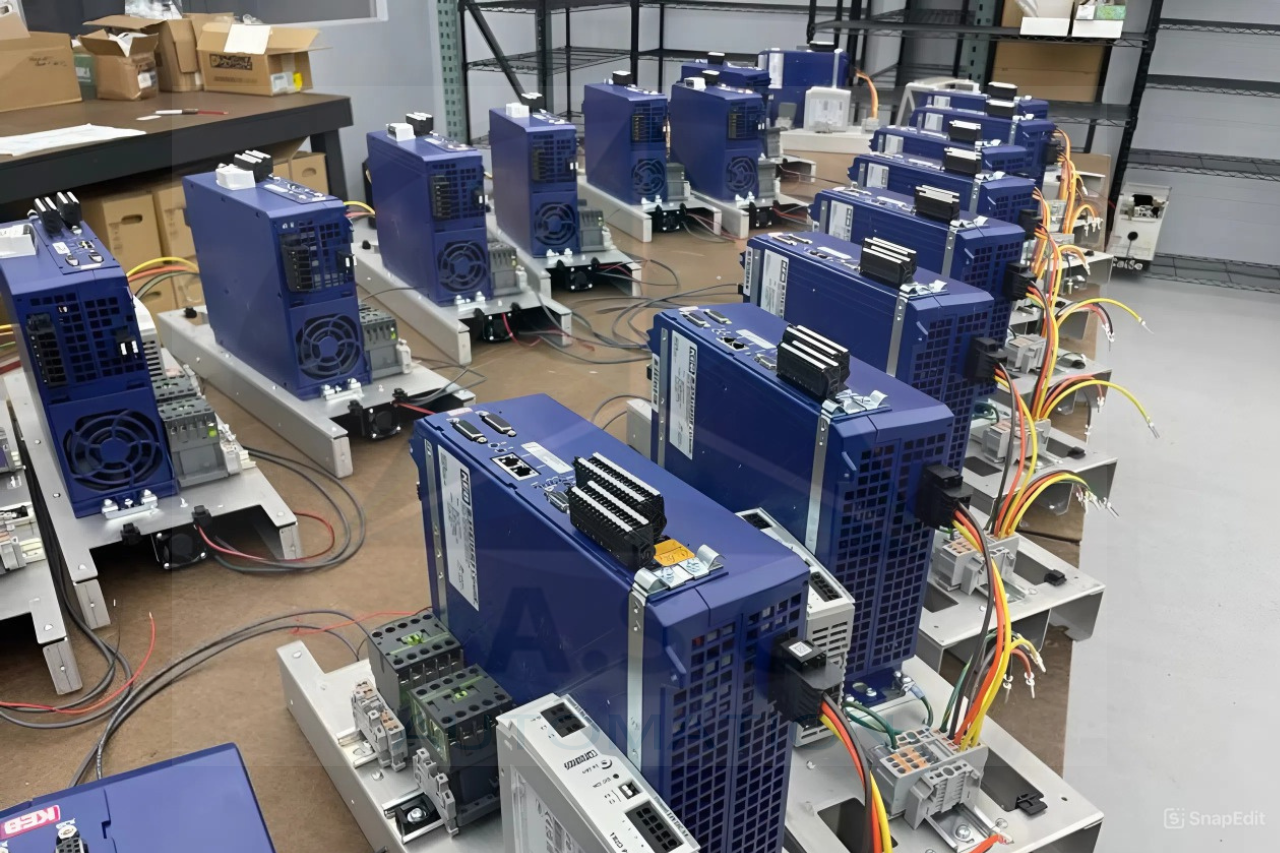
Để được tư vấn nhanh hơn, doanh nghiệp có thể chuẩn bị ảnh tổng thể máy, ảnh tem motor và drive, sơ đồ điện nếu có, loại vật liệu đang chia cuộn cùng mô tả vấn đề gặp phải khi vận hành. Những thông tin này giúp kỹ sư xác định liệu cần điều chỉnh thông số, bổ sung phản hồi hay thay đổi cấu hình truyền động.
Nếu doanh nghiệp đang tìm biến tần điều khiển máy chia cuộn hoặc cần đánh giá hệ thống hiện tại, hãy liên hệ A.S.C VN để được tư vấn phương án KEB phù hợp với máy và yêu cầu sản xuất.
|
THÔNG TIN LIÊN HỆ A.S.C VN Hotline: 0917.113.068 Email: truongtd.vu@gmail.com Địa chỉ: 148/28 đường số 59, phường An Hội Tây, TP. HCM | Phục vụ toàn quốc qua dịch vụ nhận gửi thiết bị |
Giải pháp biến tần điều khiển máy chia cuộn cần được lựa chọn theo cấu tạo máy, loại vật liệu và yêu cầu đối với cuộn thành phẩm. Nếu máy đang gặp tình trạng vật liệu bị chùng, nhăn hoặc cuộn không đều, hãy liên hệ A.S.C VN và gửi thông tin thiết bị để kỹ sư đánh giá nguyên nhân, tư vấn phương án KEB phù hợp.